Symbolfoto zur Lagerzählung, mit KI erstellt.
Der Shop meldet zwölf Stück. Im Fach liegen zehn. Dafür taucht hinter dem Nachbarartikel eine Kiste auf, die laut System eigentlich Ferien hat. Wer solche Überraschungen erst bei einer grossen Zählaktion entdeckt, muss viele Bewegungen rückwärts aufrollen. Rollierende Inventur bringt die Bestandskontrolle in kleine, regelmässige Portionen: Heute ein klar abgegrenzter Bereich, morgen der nächste.
Dieser Leitfaden zeigt Dir, wie Du dafür einen machbaren Zählplan aufsetzt, Warenbewegungen während der Zählung behandelst und aus Differenzen konkrete Verbesserungen ableitest. Das Rechenbeispiel und die vorgeschlagenen Intervalle sind fiktiv. Passe sie an Dein Sortiment und den gemessenen Aufwand an.
Was ist rollierende Inventur?
Bei der rollierenden Inventur, auch Cycle Counting genannt, kontrollierst Du laufend ausgewählte Bestände, anstatt jede Kontrolle in einen einzigen grossen Termin zu packen. Gezählt wird nach einem festen Plan oder wegen eines konkreten Anlasses, etwa einer unerklärlichen Fehlmenge. Microsoft beschreibt den Ablauf als Zählaufgabe anlegen, Bestand zählen und Abweichungen prüfen. Die Dokumentation zum Cycle Counting erläutert dieses Grundprinzip.
Das Ziel ist keine besonders lange Korrekturliste. Du willst Fehler früh finden, solange sich der letzte Wareneingang, Pick oder Retourenvorgang noch nachvollziehen lässt. Für wiederkehrende Probleme lohnt sich ergänzend der Blick auf die fünf typischen Ursachen für Bestandsdifferenzen.
Lege zuerst fest, was eine Zählposition ist
«Wir zählen heute 20 Artikel» klingt eindeutig. Ist es aber nicht, wenn derselbe Artikel auf drei Lagerplätzen liegt oder als Stück und Karton geführt wird. Definiere eine Position für Deinen Plan beispielsweise als Artikel + Variante + Lagerplatz + relevante Charge + Zähleinheit. So lässt sich prüfen, was erledigt ist und was noch fehlt.
Ein Artikel an drei Plätzen erzeugt in diesem Modell drei Zählpositionen. Ein Platz mit mehreren Varianten muss entsprechend aufgeteilt werden. Lagerplatzbezogene Zählungen sind auch ein etabliertes Systemkonzept: Die Odoo-Dokumentation zu Zählzyklen beschreibt beispielsweise die Planung nach Lagerorten. Wie fein Du Deine Kontrollliste aufteilst, muss zur Bestandslogik Deiner eigenen Software passen.
Wichtig bei Verpackungseinheiten: Sechs Kartons mit je sechs Stück sind 36 Stück, nicht sechs. Offene Kartons werden separat erfasst. Bei abweichenden Einheiten hilft unser Beitrag zu Beständen mit variablen Einheiten. Ein Barcode identifiziert den Artikel; die tatsächlich vorhandene Menge musst Du weiterhin sauber feststellen.
Ein Beispielplan: 200 Positionen, neun Zählvorgänge pro Tag
Behandle einen häufig gepickten Bestseller anders als ein seit Monaten unberührtes Ersatzteil. Neben Warenwert und Bewegungshäufigkeit zählen auch Verwechslungsgefahr, bisherige Differenzen und die Folgen einer Fehlmenge. Dass unterschiedliche Artikel unterschiedliche Zählintervalle bekommen können, zeigt auch Microsofts Anleitung zur periodischen Bestandszählung.
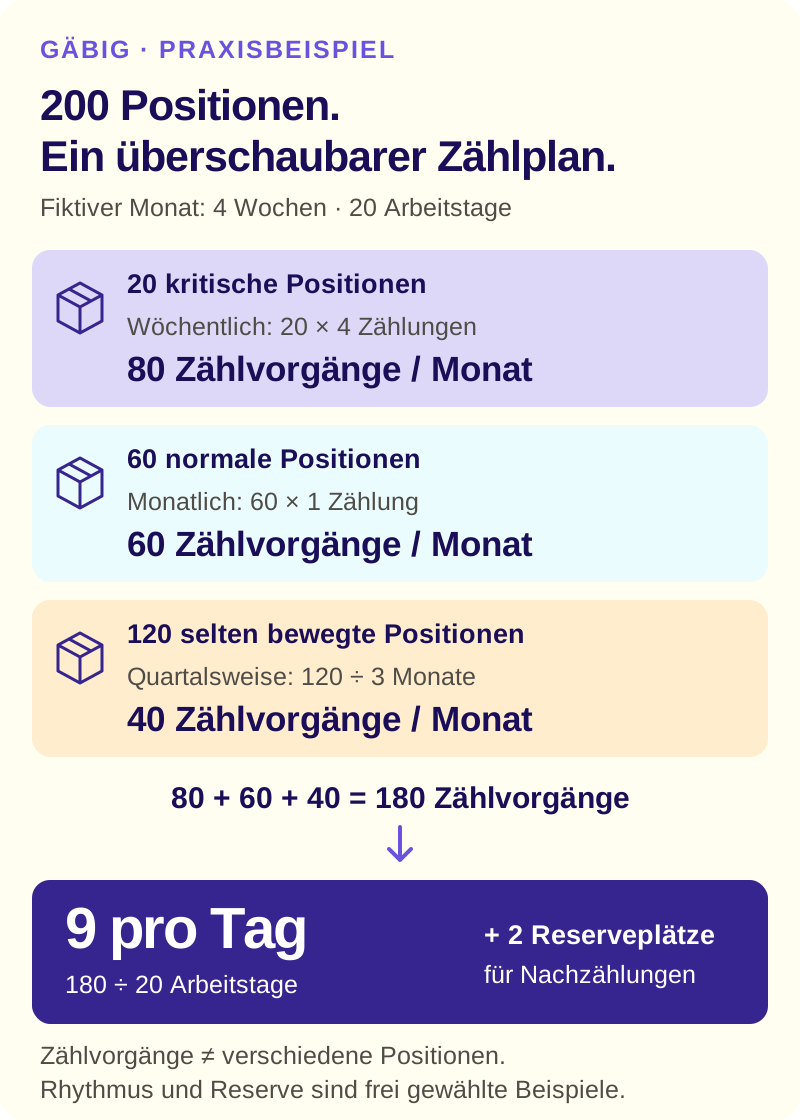
Fiktives Planungsbeispiel: Dein Lager umfasst 200 Zählpositionen. Wir rechnen vereinfacht mit vier Wochen und 20 Arbeitstagen pro Planungsmonat sowie drei solchen Monaten pro Quartal.
| Gruppe | Gewählter Rhythmus | Zählvorgänge pro Monat |
|---|---|---|
| 20 kritische Positionen | Wöchentlich | 20 × 4 = 80 |
| 60 normale Positionen | Monatlich | 60 × 1 = 60 |
| 120 selten bewegte Positionen | Quartalsweise, auf drei Monate verteilt | 120 ÷ 3 = 40 |
| Gesamt | 20 Arbeitstage | 180 ÷ 20 = 9 pro Tag |
Das sind 180 Zählvorgänge, nicht 180 verschiedene Positionen: Die kritischen Positionen kommen mehrfach dran. Die quartalsweise Gruppe verteilst Du so, dass innerhalb des Quartals alle 120 Positionen berücksichtigt werden. In diesem Beispiel planen wir zusätzlich zwei freie Plätze pro Tag für Nachzählungen ein. Der passende Puffer hängt davon ab, was Dein Team tatsächlich schafft.
Miss in der ersten Woche die tatsächliche Bearbeitungszeit. Eine Palette Schrauben und ein Fach mit fünf grossen Geräten haben offensichtlich einen unterschiedlichen Ehrgeiz beim Gezähltwerden. Plane nach gemessenem Aufwand, nicht nur nach der Anzahl der Zeilen.
So läuft eine einzelne Zählung sauber ab
- Position und Einheit prüfen. Lagerplatz, Artikel und Variante identifizieren. Klären, ob Du Stück, Kartons, Meter oder eine andere Einheit zählst. Beschädigte oder gesperrte Ware nicht versehentlich mit verkaufbarer Ware vermischen.
- Den Zeitpunkt festhalten. Bestandsvergleich und physische Zählung brauchen einen nachvollziehbaren gemeinsamen Bezug. Offene Einlagerungen, Picks und Umlagerungen für die Position vorab klären.
- Unabhängig zählen. Wenn Dein Ablauf es ermöglicht, zunächst ohne sichtbare Sollmenge zählen. Sonst wird aus «Wie viel liegt hier?» schnell «Ich finde bestimmt die erwarteten 24». Auch Microsoft beschreibt eine Zählung ohne angezeigte Erwartungsmenge.
- Abweichungen nachzählen und prüfen. Bei ungeklärten Differenzen eine zweite Person hinzunehmen. Nachbarfach, Packplatz und offene Bewegungen prüfen, bevor Du eine Korrektur freigibst.
- Ergebnis nachvollziehbar abschliessen. Zählzeitpunkt, gezählte Menge, Abweichung, prüfende Person und Ergebnis dokumentieren. Erst dann wird die Position im Plan als erledigt markiert.
Warenbewegungen während der Zählung richtig behandeln
Ein offener Zählauftrag bedeutet nicht automatisch, dass niemand mehr Ware entnehmen kann. Microsoft weist für seine Lagerverwaltung ausdrücklich darauf hin, dass Bestand trotz offener Zählaufgabe weiter reservierbar und für den Ausgang verfügbar sein kann. Prüfe deshalb vor der ersten Zählung, wie Dein eigener Ablauf mit gleichzeitigen Bewegungen umgeht.
Fiktiver Fall: Um 09:00 stehen 48 Stück auf der Vergleichsliste. Um 09:04 werden drei Stück gepickt. Um 09:05 zählst Du 45. Der Unterschied zur alten Liste beträgt minus drei; daraus folgt aber noch kein Fehlbestand.
Für einen einfachen Start kannst Du den betroffenen Platz kurz organisatorisch aus dem Arbeitsfluss nehmen und die Zählung direkt abschliessen. Wenn Bewegungen weiterlaufen, brauchst Du einen Ablauf, der ihren Zeitpunkt beim Abgleich zuverlässig berücksichtigt. Welche Variante möglich ist, hängt von Deinem System und Lagerprozess ab. Eine unkontrollierte Liste vom Morgen mit einer Zählung vom Nachmittag zu vergleichen, ist jedenfalls kein belastbarer Prozess.
Eine Differenz ist ein Hinweis, keine Aufforderung zum Wegbuchen
Fehlen im Fach zwei Stück, müssen sie nicht verloren sein. Vielleicht liegen sie im Nachbarfach, sind noch am Packplatz oder wurden mit der falschen Einheit gebucht. Untersuche deshalb zuerst, welche Bewegung die Abweichung erklärt. Bei einer falschen Lagerplatzzuordnung kann eine korrekte Umlagerung nötig sein statt einer pauschalen Mengenänderung. Microsoft unterscheidet diese Fälle in seiner Anleitung ebenfalls.
Nutze wenige verständliche Ursachengruppen: Wareneingang, Umlagerung, Picking, Retoure, Einheit oder ungeklärt. Die Gruppe «Sonstiges» darf bleiben. Sie sollte nur nicht die grösste Abteilung im Unternehmen werden.
Schau jede Woche auf drei Dinge: Welche fälligen Zählungen wurden erledigt? Bei wie vielen gezählten Positionen wurde eine echte Differenz bestätigt? Welche Ursache kommt wieder? Wenn derselbe Übergabefehler erneut auftaucht, ändere den Ablauf an dieser Stelle. Häufiger zählen allein repariert keinen falsch organisierten Wareneingang.
Mit Gäbig starten: Bestandsführung und Zählroutine verbinden
Ein Zählplan hilft nur, wenn Warenbewegungen im Alltag ebenfalls erfasst werden. Die digitale Lagerverwaltung für KMU verbindet deshalb die Zählroutine mit dem täglichen Arbeiten an klaren Lagerplätzen.
Gäbig Basic enthält laut aktuellem Leistungsumfang unter anderem Inventur, Bestandsführung, Lagerumbuchungen sowie Chargen- und Seriennummernverwaltung. Den Zählrhythmus, die Zuständigkeiten und die Freigabe von Differenzen legt Dein Team im oben beschriebenen Plan fest.
Dein erster Schritt: Wähle zehn klar definierte Positionen, lege einen ruhigen Zählzeitpunkt und eine verantwortliche Person fest und teste den Ablauf eine Woche lang. Bevor Du auf das ganze Lager ausweitest, sollten Zählung, Nachprüfung und Korrektur gemeinsam funktionieren. Dann wird aus der Inventur ein Arbeitsrhythmus, den Dein Team auch im November noch durchhält.
Du möchtest sehen, wie Bestand, Lagerplätze und Inventur in Deinem konkreten Ablauf zusammenspielen? Buche eine persönliche Gäbig-Demo und bring eine typische Bestandsdifferenz als Praxisfrage mit.